Protéger une carte électronique de l’humidité
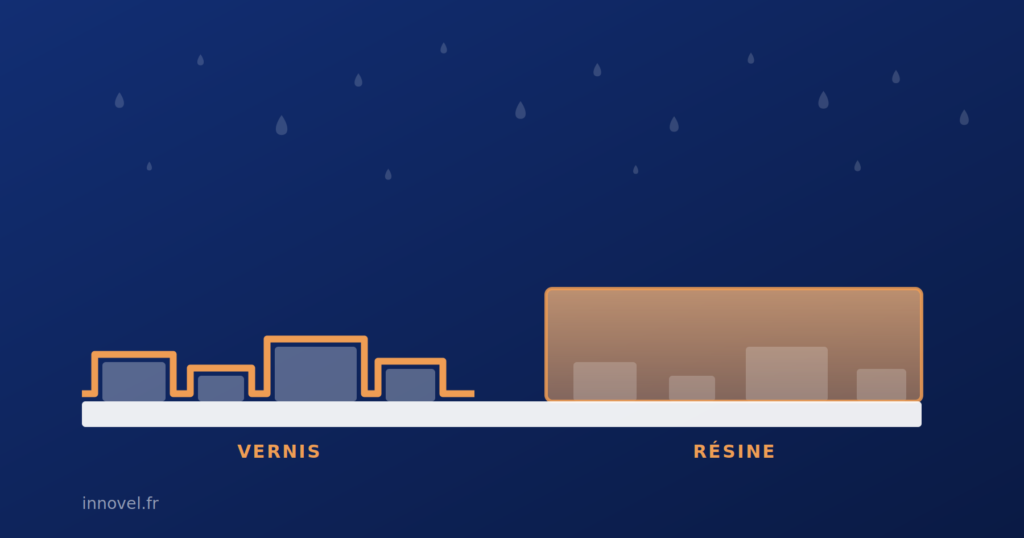
L’humidité ne détruit pas une carte électronique d’un coup : elle la dégrade lentement, jusqu’à la panne intermittente que personne n’arrive à diagnostiquer. Deux techniques répondent à ce risque, avec des niveaux d’engagement très différents : la tropicalisation — un vernis de quelques dizaines de microns — et le résinage, qui noie la carte dans une résine. L’une se retouche, l’autre est presque définitive. Voici comment choisir, et une idée reçue tenace à écarter au passage.
Comment l’humidité dégrade une carte électronique
Trois mécanismes agissent, et les distinguer suffit à choisir la bonne protection. La corrosion attaque les pistes et les soudures dès qu’un film d’eau se forme sous tension. Les courants de fuite dégradent l’isolement en surface bien avant toute panne franche. Enfin, des dendrites métalliques peuvent pousser entre conducteurs et créer des courts-circuits intermittents — les plus difficiles à diagnostiquer chez le client.
Un point compte plus que le taux d’humidité moyen, et c’est souvent celui qui manque au cahier des charges : les cycles de condensation. Une carte qui repasse plusieurs fois par jour sous son point de rosée souffre bien davantage qu’une carte maintenue en ambiance humide constante. Les résidus de flux de brasage aggravent tout, parce qu’ils retiennent l’eau au contact du cuivre.
La tropicalisation : un vernis de quelques dizaines de microns
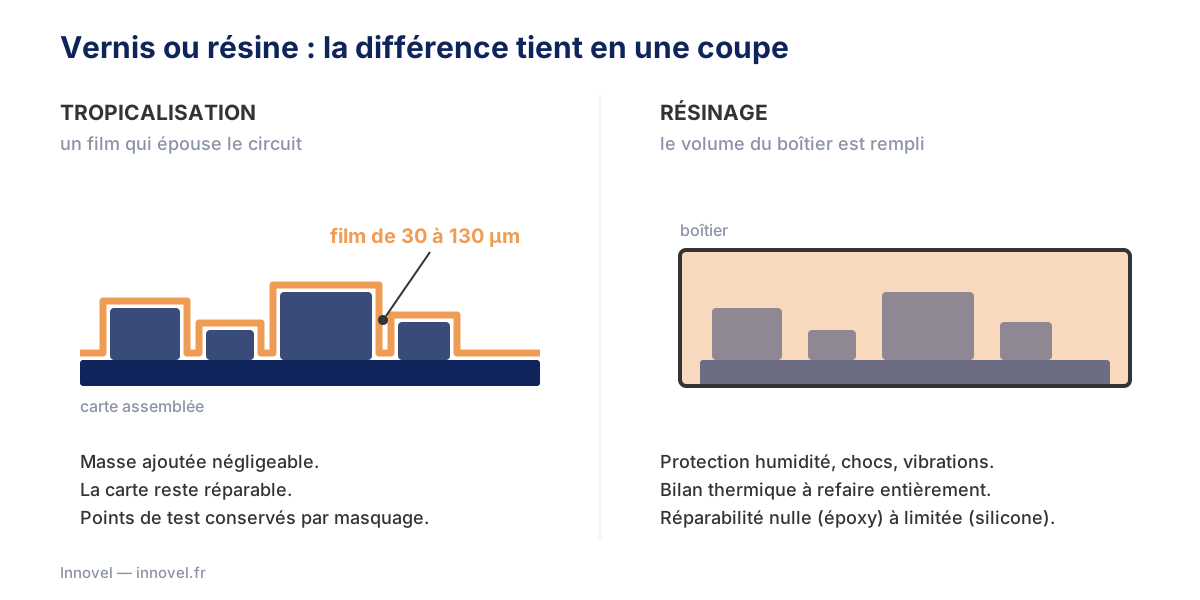
Le vernis conforme se dépose sur la carte assemblée : le film épouse le circuit, enveloppe composants, soudures et pistes, et fait barrière à l’humidité, à la poussière et aux contaminants. Son épaisseur se compte en dizaines de microns, pas en millimètres — c’est ce qui le distingue radicalement du résinage. Le référentiel IPC-A-610 situe cette épaisseur entre 30 et 130 µm selon la chimie du vernis, et jusqu’à 210 µm pour un silicone. Elle se mesure sur une zone plane : un angle de boîtier ou un pied de connecteur reçoit toujours moins de matière, et c’est précisément là que les défauts apparaissent.
Un vernis n’est pas une barrière hermétique
C’est le point le plus souvent mal compris. Ces revêtements sont des membranes semi-perméables : un vernis retarde l’action de l’humidité, il ne la bloque pas. Il protège très efficacement contre l’humidité ambiante, la condensation et les projections, mais il n’est pas fait pour une immersion prolongée. L’analogie la plus juste est celle d’une montre étanche aux éclaboussures : elle supporte la douche, pas la plongée.
Le masquage se décide au routage, pas en production
Connecteurs, points de test, contacts, LED, capteurs en prise avec le milieu, interfaces thermiques : tout cela doit rester dégagé. Chaque zone masquée est une opération manuelle de plus, donc un coût unitaire en série — et il se joue au placement des composants, pas à l’atelier. Une autre condition décide du résultat : la propreté de la carte avant application, car un résidu ionique emprisonné sous le vernis reste au contact du cuivre.
Le résinage : encapsuler plutôt que revêtir
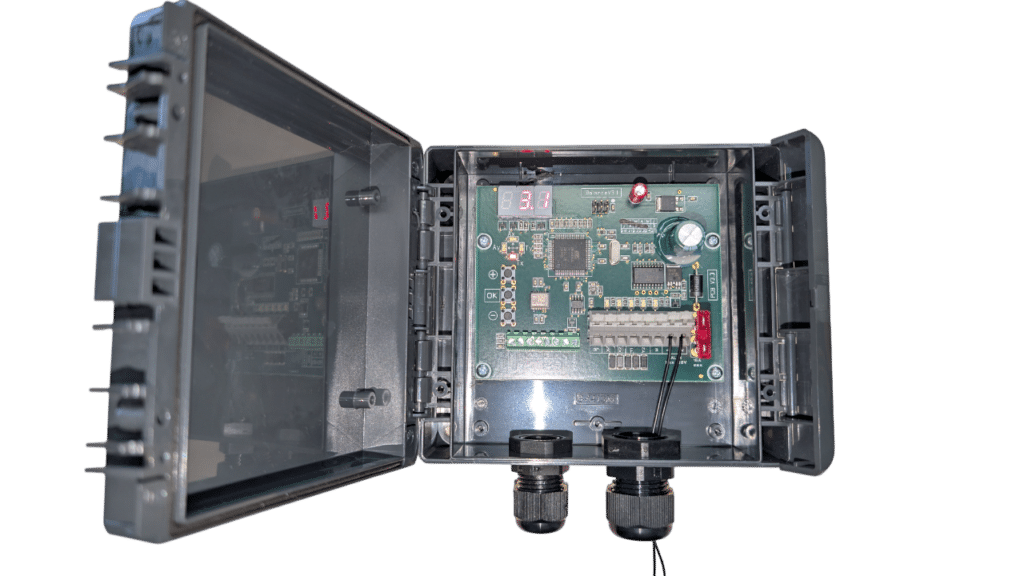
Le résinage consiste à couler une résine dans le boîtier jusqu’à noyer complètement la carte. Une fois polymérisée, elle fait partie du produit. La protection couvre alors d’un seul geste l’humidité, les chocs, les vibrations, les poussières et les agressions chimiques — au prix de contraintes qu’il faut accepter dès la conception.
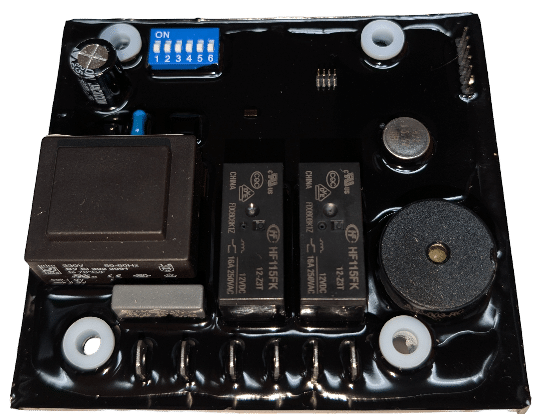
Trois familles de résines existent, et le choix se fait surtout sur la réparabilité et la tenue au cyclage thermique. L’époxy est le plus rigide et le plus résistant chimiquement, mais il est en pratique irréversible. Le polyuréthane est intermédiaire et reste partiellement repris au solvant. Le silicone est souple, couvre la plage de température la plus large et peut être découpé localement puis reconstitué. Cela corrige une simplification fréquente : « une carte résinée n’est jamais réparable » est vrai pour un époxy, pas pour un silicone.
Deux contreparties méritent d’être traitées en amont. La résine se rétracte en polymérisant et ne se dilate pas comme les composants : sur un cyclage thermique sévère, c’est la première cause de fissuration de brasures sur assemblage résiné. Et le bilan thermique change de nature : la résine conduit mieux la chaleur que l’air qu’elle remplace, mais elle supprime toute convection et interdit l’accès aux dissipateurs. Ce bilan se refait, il ne se suppose pas.
Le résinage freine enfin la rétro-ingénierie, en rendant l’accès aux composants nettement plus coûteux. C’est un frein économique réel, pas une protection inviolable : il ne remplace pas la sécurité côté logiciel embarqué.
L’idée reçue à écarter : un vernis ne crée pas de distance
On lit souvent qu’un vernis permet de rapprocher les pistes. C’est vrai pour la conception fonctionnelle : les règles de routage admettent effectivement des espacements plus faibles sous revêtement polymère permanent. Mais dès qu’un isolement de sécurité est en jeu, ce sont les règles d’isolation qui s’appliquent, et elles disent l’inverse. La distance d’isolement dans l’air ne se réduit pas par la présence d’un vernis, puisqu’elle se mesure dans l’air. La ligne de fuite, elle, ne peut être réduite que sous conditions strictes, que la plupart des vernis liquides ne remplissent pas.
La formulation prudente, et celle que nous appliquons : un vernis protège un espacement, il ne le crée pas. Dimensionner un isolement de sécurité sur la seule présence d’une tropicalisation est une erreur de conception — un défaut de couverture ou une reprise mal recouverte suffit à annuler l’hypothèse.
Tropicalisation ou résinage : le tableau de décision
| Critère | Tropicalisation (vernis) | Résinage (potting) |
|---|---|---|
| Exposition visée | Humidité ambiante, condensation, projections | Immersion, environnements sévères |
| Masse et volume ajoutés | Quelques dizaines de microns, négligeable | Tout le volume du boîtier |
| Chocs et vibrations | Protection faible | Protection élevée |
| Dissipation thermique | Peu affectée | À recalculer intégralement |
| Réparabilité | Reprise locale possible | Nulle (époxy) à possible (silicone) |
| Accès aux points de test | Conservé par masquage | Perdu |
| Frein à la rétro-ingénierie | Faible | Élevé |
| Coût | Maîtrisé, sensible au nombre de zones masquées | Plus élevé : matière, moule, temps de cuisson |
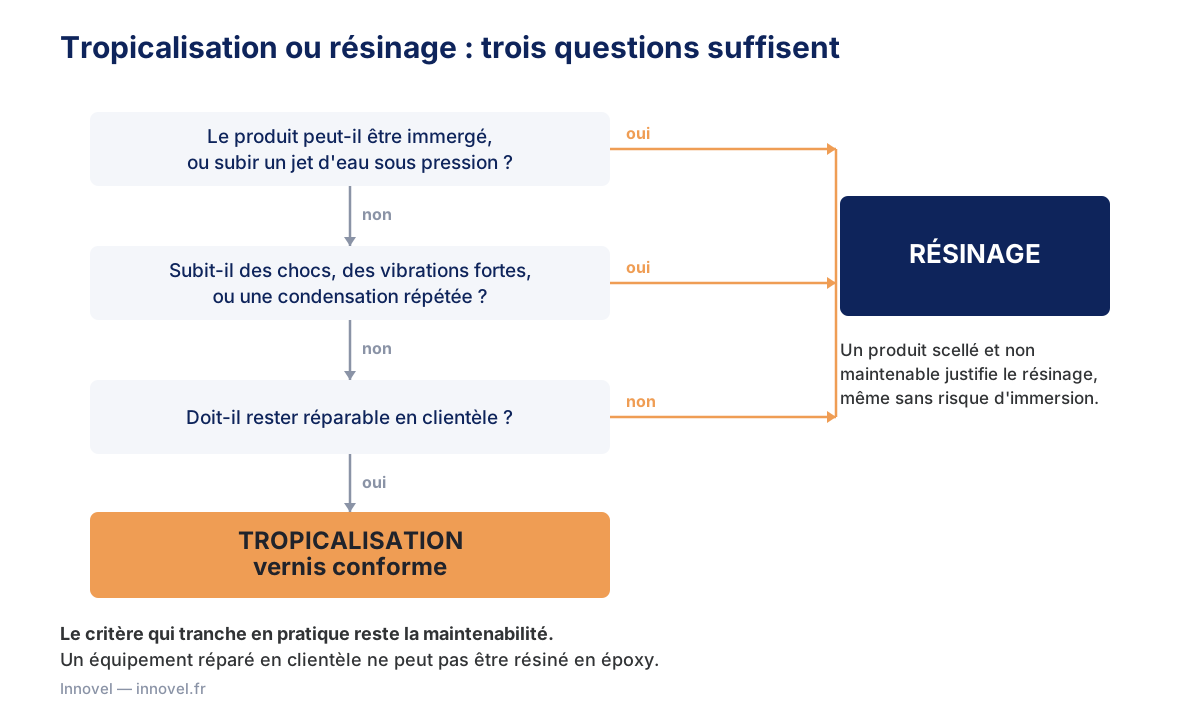
En pratique, la tropicalisation couvre la majorité des cas où l’humidité est le facteur de risque principal : électronique embarquée, équipements industriels, objets connectés en environnement non contrôlé. Le résinage s’impose lorsque s’ajoutent des contraintes mécaniques fortes, un risque d’immersion, ou un besoin de protection du savoir-faire.
Anticiper la protection dès la conception
Une protection décidée après le routage coûte plus cher qu’une protection intégrée dès la conception de la carte. Trois points se traitent en amont :
- Les zones à masquer : les regrouper au routage réduit directement le coût unitaire en série.
- Les composants incompatibles : buzzers, capteurs de pression et d’humidité, contacts, quartz — tout ce qui doit rester en prise avec le milieu.
- La cohérence avec le boîtier : un indice de protection (IP65, IP67…) caractérise l’ensemble monté, jamais le vernis. Une carte tropicalisée dans un boîtier mal étanche ne donne aucun IP.
Ces arbitrages se valident ensuite sur prototype, par des tests reproduisant l’environnement réel, avant le passage du prototype à la série.
Notre pratique chez Innovel
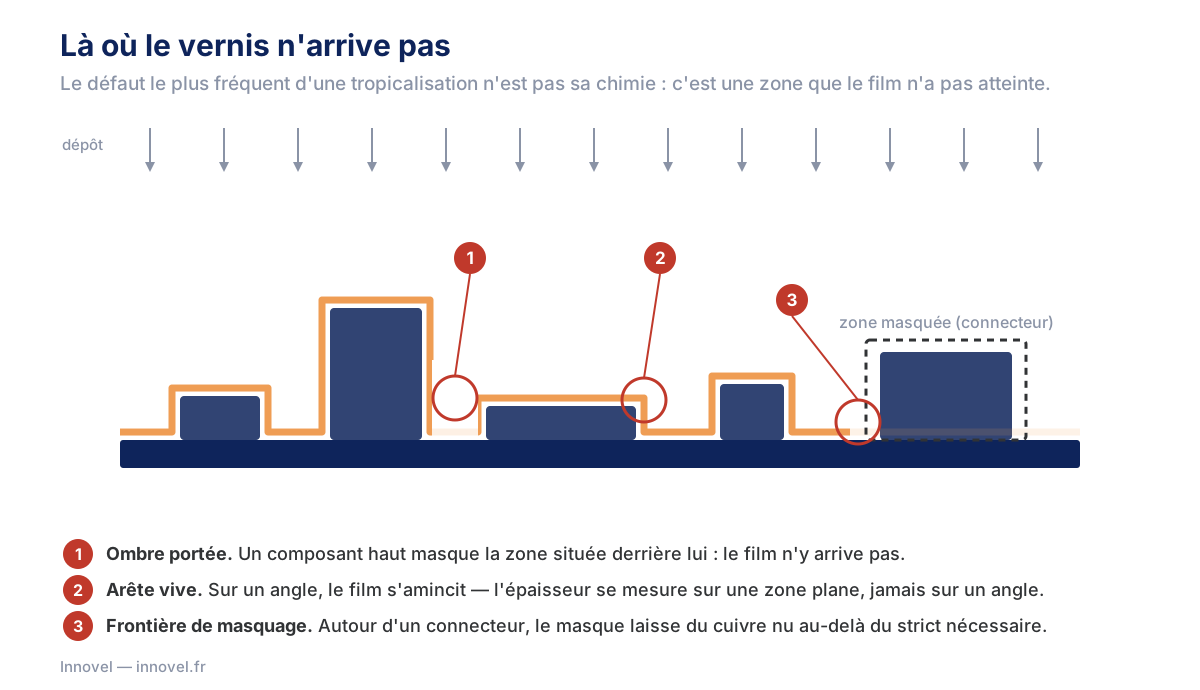
Nous tropicalisons au vernis acrylique AVR80 BA d’ABchimie, fabricant français installé en Isère, et coulons nos résinages en résine polyuréthane noire. Deux raisons à ce vernis. La réparabilité d’abord : il se retire au solvant dédié, localement ou en totalité, puis se réapplique — la carte reste maintenable. Le contrôle du dépôt ensuite : nous vernissons en machine, en dépose sélective, et le produit contient un révélateur fluorescent. Sous UV, les zones réellement revêtues apparaissent. Le contrôle porte donc sur ce que la machine a déposé, et non sur ce qu’elle était censée déposer — parce que le défaut le plus fréquent d’une tropicalisation n’est pas sa chimie, c’est une zone que le film n’a pas atteinte.
Un cas où la tropicalisation n’a pas suffi
Nous avons conçu la carte d’un équipement de restauration collective qui maintient des plateaux-repas au froid, puis les remet en température avant le service. L’électronique vit en ambiance humide et traverse, plusieurs fois par jour, un cycle froid → chaud. Ce n’est pas un problème d’humidité ambiante, c’est un problème de condensation répétée : à chaque cycle, des surfaces passent sous le point de rosée et de l’eau liquide se forme sur l’assemblage.
La carte a d’abord été tropicalisée. Le gain a été net, mais un résidu de défaillances a subsisté, toujours le même : la corrosion des pistes, à deux endroits distincts. Sous le vernis, parce qu’un revêtement semi-perméable finit par laisser passer la vapeur d’eau, qui rencontre les résidus ioniques de brasage restés dessous. Et sur des zones que le vernis ne couvrait pas réellement : ombres portées derrière les composants hauts, film aminci sur les arêtes vives, frontières de masquage trop généreuses.
Le passage au résinage a supprimé les deux mécanismes d’un coup : il n’y a plus de surface libre sur laquelle l’eau puisse se condenser. Nous avons retenu un polyuréthane, moins rigide qu’un époxy, qui encaisse mieux un cyclage répété et contraint moins les brasures. Le noir n’est pas un choix esthétique : c’est la teinte standard de ces résines.
Nous n’en faisons pas une règle générale : le résinage se paie en réparabilité et en bilan thermique. Le critère qui tranche reste la maintenabilité — un équipement réparé en clientèle ne peut pas être résiné en époxy. Ces arbitrages sont intégrés au dossier de conception et vérifiés sur prototype, en cohérence avec les exigences de normalisation et de certification du secteur visé.
FAQ
Un vernis de tropicalisation rend-il une carte étanche ?
Non. Il retarde fortement la pénétration de l’humidité et protège contre la condensation et les projections, mais il laisse passer de la vapeur d’eau sur la durée et n’est pas adapté à une immersion prolongée. L’étanchéité au sens d’un indice IP relève du boîtier et de ses joints, pas du vernis.
Une carte résinée est-elle définitivement irréparable ?
Cela dépend de la résine. Un époxy polymérisé est en pratique impossible à retirer sans détruire l’assemblage ; un polyuréthane peut être partiellement dissous au solvant ; un silicone peut être découpé localement puis reconstitué. Si la maintenance sur site fait partie du cahier des charges, ce critère s’arbitre avant le choix du matériau.
Peut-on rapprocher les pistes parce que la carte sera vernie ?
Pour la conception fonctionnelle, oui, les règles de routage le prévoient sous revêtement permanent. Pour un isolement de sécurité, non : un revêtement ne réduit pas la distance d’isolement dans l’air, et la réduction de ligne de fuite n’est admise que sous conditions strictes. En règle générale, ne jamais dimensionner une isolation de sécurité sur la seule présence d’un vernis.
Votre produit doit-il affronter l’humidité, la condensation ou un environnement sévère ? Ce choix se prépare dès la conception, pas à la fin. Parlez-nous de son environnement réel : nous vous dirons quelle protection est justifiée — et laquelle ne l’est pas.
Vous avez un projet ? Parlons-en !
Contactez-nous dès aujourd’hui pour échanger sur votre projet !